


يمكن أن تجتاز خط التعبئة والتغليف اختبار القبول في المصنع ومع ذلك يفشل في تأهيله الخاص. الأجزاء الميكانيكية تعمل، والطاقة الإنتاجية موجودة، والكراتين منتظمة الشكل — ثم يظهر في أول تشغيل لتأهيل الأداء انحراف في الوزن، أو قارورة تسرّب، أو سجل تدقيق به ثغرات. الفجوة بين آلة تعمل وخط مُعتمد للاستخدام ليست ميكانيكية تقريبًا أبدًا. بل تُحسم في وقت أبكر، في خيارات بدت إدارية حينها.
أربعة من تلك الخيارات مسؤولة عن معظم المشكلات: العبوة الأولية، ومسار العبوة عبر الغرفة النظيفة، وكيفية إثبات الوزن وسلامة الإغلاق، وكيفية تسجيل الخط لما قام به.
ابدأ بالعبوة الأولية، لأنها تحدد كل ما يليها
الشريط النفقي أو القارورة أو العبوة أو الكيس ليس تفضيلًا في التغليف. إنه يحدد فئة الغرفة النظيفة، ومسار التعقيم، وتقنية الفحص، ونصف عبء التأهيل.
| التنسيق | الأنسب لـ | ما يحدده | التكلفة الخفية |
|---|---|---|---|
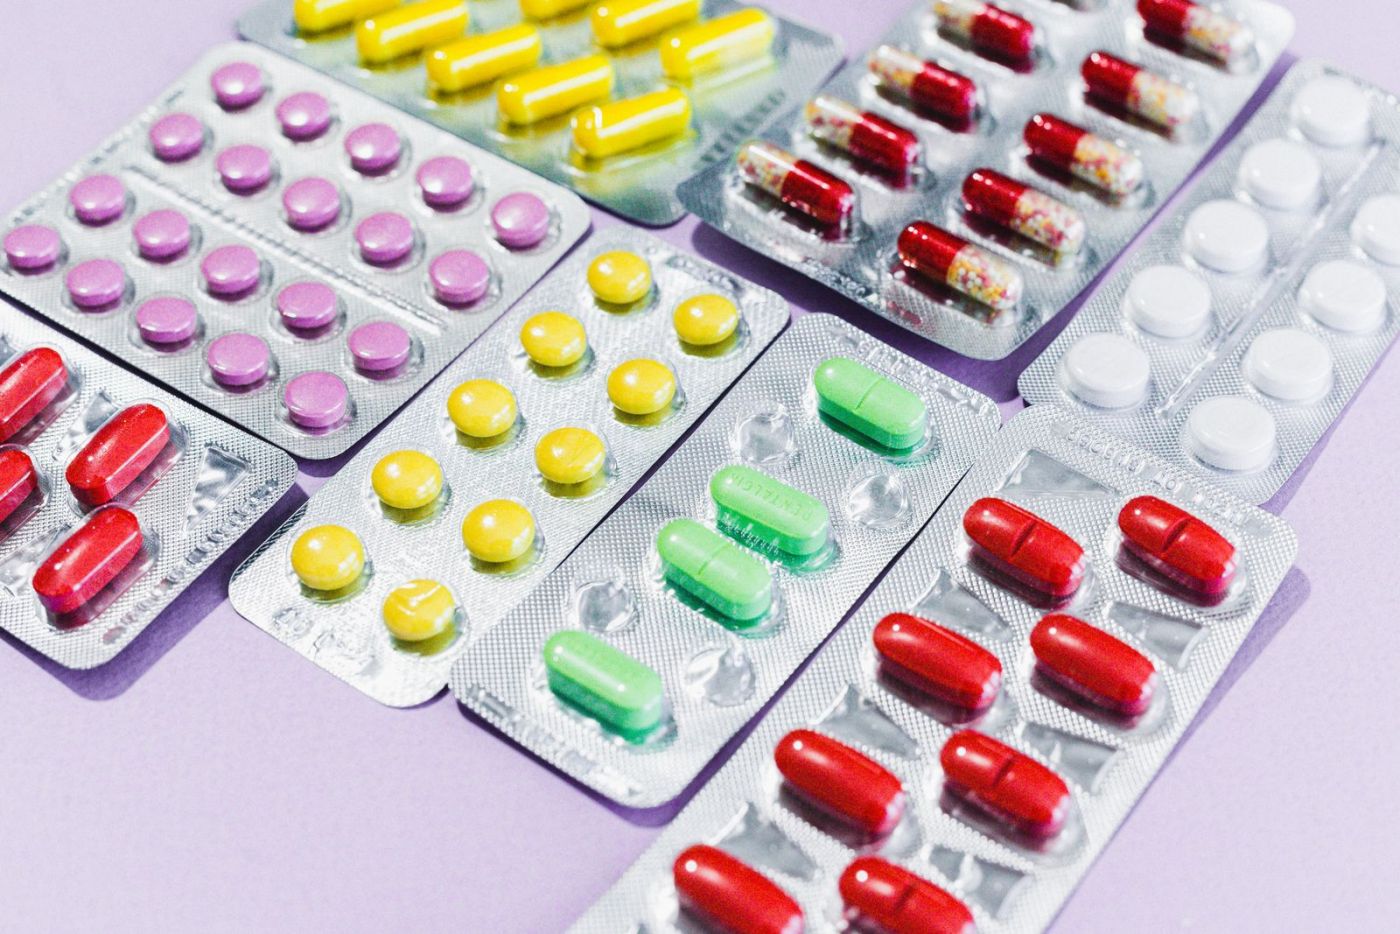
| البليستر (PVC/PVDC) | الأقراص، الكبسولات، الجرعات الصلبة | الحساسية للرطوبة، الامتثال للجرعة الوحدية | نطاقات قوة اللحام ودرجات الحرارة ضيقة؛ أدوات التشكيل والتغطية خاصة بكل تنسيق |
| بليستر ألومنيوم-ألومنيوم | المواد الصلبة شديدة الحساسية للرطوبة أو الأكسجين | بيانات الثبات، وليس التفضيل | قوة تشكيل أعلى، تحكم أدق في درجة الحرارة، دورات أبطأ |
| القارورة / الأمبولة | الحقن، المنتجات المجففة بالتجميد | ضمان العقامة، سلامة إغلاق العبوة | الغسيل وإزالة المواد المولدة للحرارة والتدفق الصفحي أصبحت جزءًا من خط التعبئة |
| الزجاجة (HDPE/PET) | السوائل الفموية، المواد الصلبة دون وصفة طبية | حجم الجرعة، مقاومة الأطفال، العبث الواضح | اللحام بالحث والتحكم في عزم الربط يصبحان معلمتين حرجتين |
| أكياس صغيرة / عبوات عصوية | مساحيق، حبيبات، سوائل أحادية الجرعة | دقة الجرعات عند أوزان التعبئة الصغيرة | دقة التعبئة بالملليغرام مسألة هندسية مختلفة |
الخطأ الذي يستحق تجنبه: اختيار الصيغة التي يريدها فريق التسويق ثم مطالبة الخط بالتحقق من صحته وفقًا لها. إذا كانت الصيغة تتطلب درجة غرفة نظيفة لا يمتلكها المبنى، فقد فشل المشروع بالفعل في مراجعة تكلفة لم يقم بها أحد.
مسار العبوة يحدد الغرفة النظيفة
بالنسبة للحقن، يبدأ خط التعبئة فعليًا عند الغسالة. تنتقل العبوات عبر الغسيل وإزالة البيروجين والتعبئة تحت التدفق الصفحي والإغلاق — وكل عملية نقل بين تلك المراحل هي خطر تلوث يجب هندسته بدلًا من فحصه.
- إزالة السموم الحرارية (Depyrogenation) هي عملية حرارية مُعتمدة، تكون عادةً عبر نفق عند 250 °C أو أعلى، مع إثبات خفض السموم الداخلية بمقدار 3-log. نقطة الضبط ليست هي الاعتماد؛ بل نمط التحميل وسرعة السير هما الأساس.
- التدفق الصفحي (Laminar flow) فوق منطقة التعبئة عند ISO 5 (الفئة 100)، مع تدرج ضغط موجب من المنطقة الحرجة نحو الخارج.
- النقل بين المناطق عبر ممرات عبور محكمة الإغلاق، وليس عبر الأبواب. فالباب هو انقطاع في الضغط مزوّد بمقبض.
- التنظيف في المكان (CIP) والتعقيم في المكان (SIP) على مسارات المنتج، مع سجلات الدورات — درجة الحرارة والزمن والضغط — تُحفظ كجزء من سجل الدفعة، وليس كملاحظات صيانة.
إذا كان منتجك جرعة صلبة، فإن معظم ما سبق لا ينطبق، وتنتقل الجهود الهندسية بدلاً من ذلك إلى التحكم في الرطوبة وسلامة الإغلاق. ولهذا فإن مقارنة الأسعار لـ«خط تعبئة دوائي» عبر الأشكال الصيدلانية المختلفة لا تخبرك بشيء: فالخطان يتشاركان الهيكل ولا شيء تقريباً غيره.
إثبات وزن التعبئة بنسبة 100% في كل الأوقات
بالنسبة للأدوية الصلبة الفموية، يُعد ضبط الوزن مسألة إحصائية. أما بالنسبة للحقن فالأمر ليس كذلك — يتم فحص كل عبوة، ويتم رفض وتسجيل كل عبوة خارج حدود التفاوت. وهذا يغيّر مواصفات الآلة:
- الوزن أثناء الإنتاج بسرعة الإنتاج، وليس كبوابة جودة لاحقة. إذا كانت آلة فحص الوزن تعمل بسرعة أقل من آلة التعبئة، فإن آلة التعبئة تصبح تابعة لعنق الزجاجة.
- تأكيد الرفض. إشارة رفض دون مستشعر يؤكد أن العبوة غادرت الخط فعليًا هي مخالفة تدقيق تنتظر الحدوث.
- لا مسار عودة. يجب ألا تتمكن العبوات المرفوضة من العودة إلى مسار التدفق. العزل المادي يتفوق على قفل منطقي على الورق.
- الدقة مُعلنة وفق تركيبتك. دقة ±0.5% على الماء تختلف عن آلة بدقة ±0.5% على معلق يترسب بين الأشواط.
سلامة الإغلاق هي طريقة اختبار، وليست ادعاءً
يجب إثبات سلامة إغلاق العبوة بطريقة تقبلها الجهة التنظيمية، ويجب التحقق من صلاحية هذه الطريقة مقابل أحجام العيوب التي تهمك.
يُعدّ تحلل الفراغ وتحلل الضغط من الطرق الأساسية: سريعة وغير مُدمِّرة ومناسبة للفحص بنسبة 100%. أما اختراق الصبغة فهو قاطع لكنه مُدمِّر، لذا ينتمي إلى التحقق من صلاحية الطريقة لا إلى الإنتاج. ويناسب الكشف عن التسرب بالجهد العالي العبوات غير الموصلة على الخطوط عالية السرعة. وبالنسبة للبثور (blisters)، فإن المكافئ هو قوة الإغلاق مع اختبار النفاذية لرقاقة الغطاء، والمعاملات المهمة هي درجة حرارة الإغلاق والضغط وزمن المكوث — الثلاثة جميعها مقاسة، لا مضبوطة فحسب.
النقطة العملية: اختر الاختبار قبل أن تختار الآلة. فالخط الذي يحتاج إلى فحص تحلل الفراغ بنسبة 100% يختلف في مسار التغذية والرفض والبيانات عن خط يأخذ عينات كل ثلاثين دقيقة.
التسلسل الرقمي هو حيث تفشل الخطوط بهدوء في عمليات التدقيق
عادةً ما يُشترى نظام التتبع والتوثيق كحزمة برمجية تُركَّب في نهاية خط الإنتاج، وهنا تكمن المشكلة. المتطلبات التي تصمد أمام الفحص:
- رمز فريد على كل وحدة قابلة للبيع — GS1 DataMatrix لمعظم الأسواق، وUDI للأجهزة الطبية — مطبوع أو محفور بالليزر مع التحقق من قابلية قراءته قبل تغليف الوحدة.
- التجميع الذي يصمد أمام إعادة التشغيل. إذا فُتح الكرتون وأُعيد تغليفه، يجب إعادة بناء علاقة الأب بالابن، ويجب أن يُظهر النظام أنه فعل ذلك.
- سجل تدقيق غير قابل للتعديل — بختم زمني، ومنسوب إلى مستخدم، ومحتفظ به. بموجب 21 CFR Part 11 وEU Annex 11، فإن عبارة «يمكننا تصدير تقرير» لا تعادل «السجل منسوب إلى مصدره ومقاوم للتلاعب».
- المطابقة عند نهاية الوردية: الرموز الصادرة، والرموز المستخدمة، والرموز المُتلفة. تقرير الفروقات هو أول ما يطلبه المفتش.
التوثيق جزء من الآلة
مجموعة الوثائق هي مُخرَج تسليمي، ويجب تسعيرها كوحدة واحدة. كحد أدنى: مواصفات متطلبات المستخدم التي أعددتها، وتأهيل التصميم مقابلها، وبروتوكولات IQ/OQ/PQ، وتقارير FAT وSAT، وشهادات المعايرة، وشهادات المواد للأجزاء الملامسة للمنتج، وإجراء ضبط التغييرات، وقائمة قطع الغيار مع مُدد التوريد للأجزاء التي توقف الإنتاج.
وهناك بند آخر يُنسى: دعم تعبئة الوسائط. إذا كانت الخط يعبئ منتجًا معقمًا، فينبغي أن يكون المورّد قادرًا على شرح كيفية أداء الخط أثناء تشغيل تعبئة الوسائط — سرعة الخط، ونقاط التدخل، وحجم العبوة في أسوأ الحالات — قبل أن تجدول ثلاث دفعات تحقق متتالية على خط لم يشغّله أحد.
ما يجب تحديده قبل التوقيع
| البند | ما يجب اشتراطه |
|---|---|
| فئة الغرفة النظيفة حسب المنطقة | فئة ISO لكل محطة، مع رسم تدرّج الضغط |
الحكم الذي يجب أن يُبنى عليه القرار: في التغليف الدوائي، أرخص مكان لحل مشكلة الامتثال هو المواصفات. فكل مشكلة تُحل بعد التركيب تُحل بأوراق التحقق والتوثيق، ووثائق التحقق هي أغلى مادة هندسية في المبنى.
تورّد RonXin معدات التعبئة والإغلاق والتغليف بالكرتون ووضع الملصقات لـالتغليف الدوائي، مع حزم توثيق تُعدّ قبل الشحن لا بعده.