


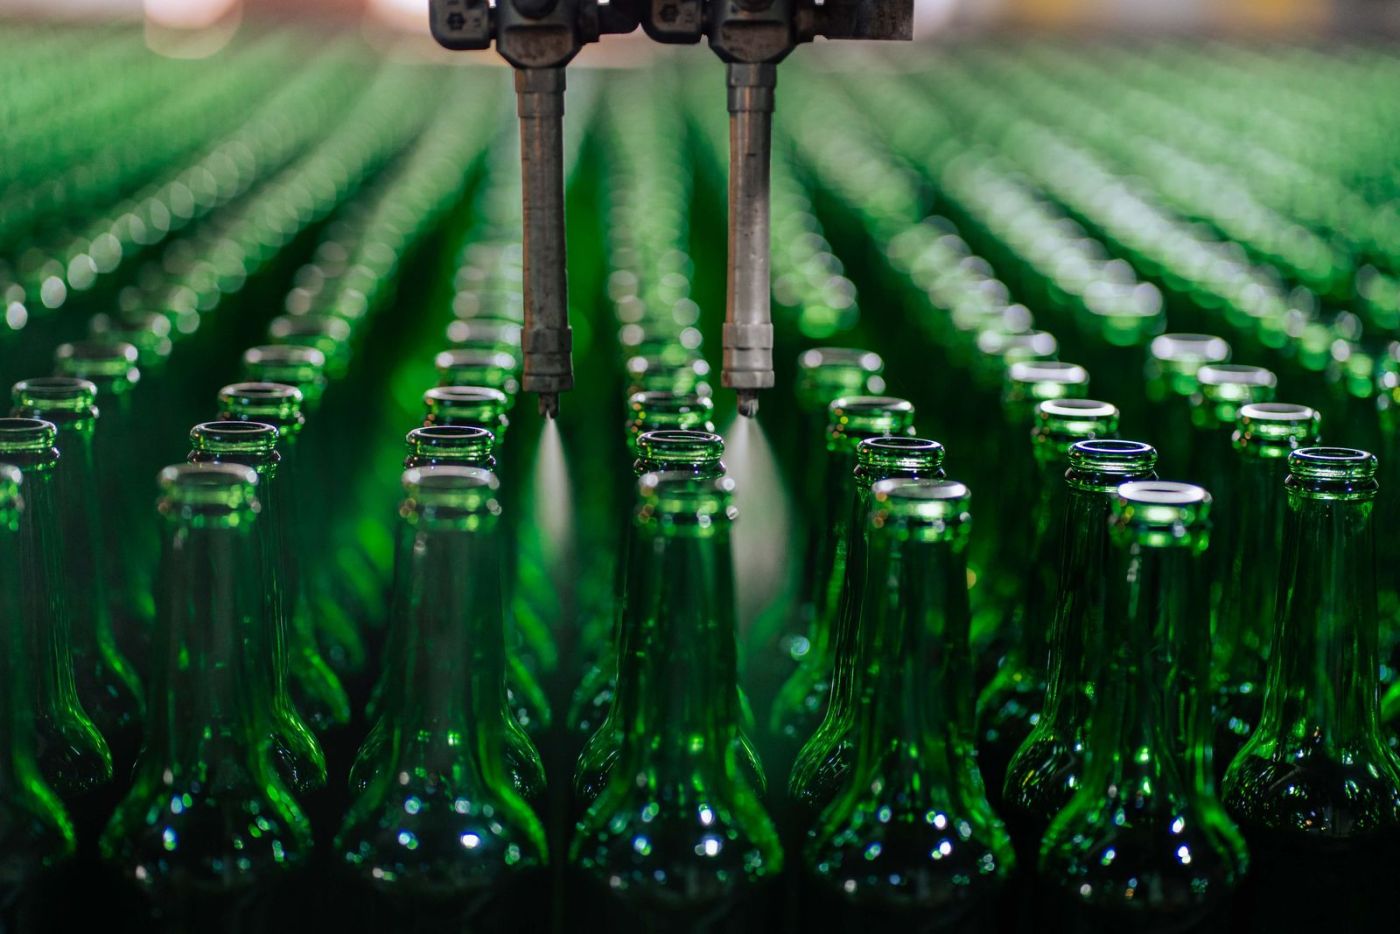
آلة تعبئة تعمل بطاقة 12,000 زجاجة في الساعة، وردية واحدة يوميًا، و250 يومًا في السنة، تهدر نحو 180,000 لتر من المنتج سنويًا إذا كانت تعمل بزيادة وزن 1.5%. لا أحد يوقّع على هذا الرقم. فهو يتراكم على دفعات — فوهة تقطر، وخزان يكوّن رغوة، ومنتج يزداد كثافة بعد الظهر — وحين يزن أحدهم زجاجة أخيرًا، يكون الهدر قد أصبح أمرًا طبيعيًا منذ عامين.
عادةً ما تُعامَل دقة التعبئة كمواصفة خاصة بالآلة. لكنها في الواقع خاصية للخط بأكمله، ومعظم ما يؤثر في هذا الرقم يقع خارج مضخة الجرعات.
الرغوة خطأ في القياس وليست مسألة شكلية
السوائل الرقيقة — الماء، العصير الصافي، الشاي الجاهز للشرب، الشراب منخفض اللزوجة — تُكوّن رغوة عند سقوطها في العبوة. آلة التعبئة الحجمية لا تلتفت إلى ذلك: فهي تدفع 500 مل وتنتقل إلى غيرها. تحتوي العبوة الآن على 500 مل من السائل بالإضافة إلى 30 مل من الرغوة، ويقرأ مستشعر المستوى قراءة مرتفعة. يستجيب المشغّلون بالطريقة الوحيدة التي تتيحها لهم الآلة، وهي خفض الحجم. ما يخرج من المصنع عبوة بدت سليمة على خط الإنتاج لكنها ناقصة على الرف بمجرد أن تتلاشى الرغوة.
ثمة حلّان فعّالان، وكل منهما يعالج جانبًا مختلفًا من المشكلة:
- فوهات الغمر. تنتقل الفوهة إلى قاع العبوة وتتراجع أثناء التعبئة، فيدخل السائل تحت السطح ولا يجد أبدًا سقوطًا حرًا يُهوّج السائل. إنه التغيير الفعّال الأقل تكلفة، ويجب اعتماده على أي خط يتجاوز 6,000 عبوة في الساعة.
- إزالة الهواء وثبات ضغط العمود. تعمل وحدة إزالة الهواء على التخلص من الهواء الذي يحمله المنتج أصلاً؛ بينما يمنع الضغط المستقر عند وعاء آلة التعبئة دخول هواء جديد عبر الصمام. تحتاج المنتجات الغازية والمعبأة ساخنة إلى كلا الإجراءين، بينما لا تحتاجها المياه غير الغازية عادةً.
تحقق من الطريقة التي اشتريتها فعلاً. الخطوط التي تعبئ حسب المستوى وليس حسب الحجم — وهو أمر شائع للسوائل الشفافة في العبوات الشفافة — تفشل في الاتجاه المعاكس: صحيحة بالوزن، ناقصة بالمظهر. تصحيح آلة التعبئة حسب المستوى ليس هو تصحيح آلة التعبئة الحجمية.
يتغير المنتج بين دفعة الصباح ودفعة بعد الظهر
اللزوجة ليست قيمة ثابتة على ورقة المواصفات؛ بل هي دالة على درجة الحرارة والقص. صلصة تُضخ بسهولة عند 65 °C تصبح غير قابلة للضخ عند 40 °C. وكريم يُعبأ بنظافة في بداية الوردية يبدأ بالتخيط بمجرد أن تبرد القادوس ويترسب الصباغ.
من السهل إساءة تفسير هذه الأعراض. فالدفعات الصباحية تُوزن بشكل صحيح، بينما تنحرف دفعات فترة ما بعد الظهر، ويكون الانطباع الأول هو إلقاء اللوم على موانع تسرب المضخة أو خلية الحمل. ما يحدث فعليًا هو أن غرفة الجرعات تستغرق الآن وقتًا أطول لملئها، لذا يُغلق الصمام المعتمد على الزمن مبكرًا.
ما يعالج ذلك هو الحل الحراري، وليس الإلكتروني:
- قادوس مغلف بدورة مياه يحافظ على المنتج ضمن بضع درجات من درجة حرارة التعبئة.
- محرك تحريك بطيء للحفاظ على المواد الصلبة والأصباغ معلقة — بطيء، لأن التحريك السريع يُدخل الهواء، وهي المشكلة التالية.
- معاملات الوصفة مخزنة لكل منتج، بحيث لا يُعاد ضبط الخط من الصفر في كل مرة يتغير فيها جدول الإنتاج.
يُلقى اللوم على مانع التسرب في التنقيط والتمدد الخيطي
يشكّل المنتج اللزج خيطًا بين الفوهة والعبوة في نهاية كل شوط. ويستقر هذا الخيط على منطقة الإغلاق. بعد ذلك تتلقى محطة التغطية أو الإغلاق شكوى بشأن التسرب، بينما يكمن السبب الجذري في محطة تسبقها بمحطتين.
إبطاء الآلة لا يحل المشكلة؛ فهو يقلل الإنتاجية ويظل الخيط يتشكل. ما ينجح هو القطع الميكانيكي في نهاية الشوط — فوهة قطع الذيل التي تفصل عمود المنتج فعليًا — مقترنًا بسحب ارتجاعي قصير يسحب الملليمترات الأخيرة back إلى الفوهة. في المنتجات الرقيقة، يكفي السحب الارتجاعي وحده عادةً. أما في المعاجين، فتحتاج إلى كليهما، ويعد التوقيت بينهما أكثر أهمية من أي إعداد منفرد.
تغيير التنسيق هو حيث يكمن المال الحقيقي
الخط الذي يستغرق ساعتين لتغيير التنسيق ليس خطًا مرنًا، مهما قال الكتيب. شغّل ست عمليات تغيير تنسيق أسبوعيًا وستفقد وردية كاملة؛ شغّلها يوميًا عبر ثلاثة أصناف (SKUs) ولن تكون الطاقة الإنتاجية التي اشتريتها قد وُجدت أصلًا.
الهدف العملي لخط المشروبات هو 15–30 دقيقة، دون استخدام أدوات، مع استدعاء المعاملات من وصفة تشغيل بدلاً من ضبطها يدوياً. لكي يكون ذلك واقعياً، يجب تحقق ثلاثة أمور:
- أن تكون أجزاء التهيئة قابلة للتبديل يدوياً، دون مفاتيح ربط، وأن تُخزَّن على الماكينة نفسها لا في غرفة مخزن.
- أن تحفظ الوصفة حجم التعبئة وتوقيت الفوهات ومسافة خط النقل وعزم رأس التغطية معاً — لا حجم التعبئة وحده.
- أن تكون الأدلة وأجزاء التغيير مزوّدة بمفاتيح توجيه بحيث لا يمكن تركيبها إلا باتجاه واحد. إذ يُستنزف معظم وقت التغيير في تصحيح جزء رُكِّب بالمقلوب.
نظافة يمكنك فحصها فعلاً
لا تسأل عمليات تدقيق سلامة الغذاء عمّا إذا كانت الماكينة "صحية". بل تطلب تشطيباً سطحياً محدداً، ومسار تصريف، وسجل تنظيف. وقرارات التصميم هي التي تحدد مدى سهولة تقديم هذه الإجابات:
- أسطح ملامسة المنتج بخشونة Ra ≤ 0.8 ميكرومتر، من الفولاذ 304 أو 316L حسب محتوى الكلوريد في المنتج. العصائر الحمضية والصلصات المالحة هي التي تكشف حدود مواصفات الفولاذ 304.
- لا توجد أجزاء راكدة. كل خط أنابيب إما يُصرَّف أو يُغسل بتدفق CIP. الأنبوب الأفقي الذي ينتهي بصمام مغلق هو خزان بكتيريا مزوّد بسدادة تصريف.
- تغطية CIP قابلة للتحقق. معدل التدفق ودرجة الحرارة والتركيز والزمن مسجّلة لكل دورة — ونمط كرة الرش يصل إلى أعلى الخزان، لا إلى الجوانب فقط.
- زيوت تشحيم غذائية على السلاسل والأدلة فوق منطقة العبوات المفتوحة، مع جدول موثّق.
ما يجب تحديده قبل التوقيع
معظم تكلفة قرار تعبئة خاطئ تظهر بعد التركيب. هذه هي النقاط التي تستحق التثبيت كتابيًا:
| البند | اطلب | لماذا يهم |
|---|---|---|
| أساس الدقة | ±% من الحجم المضبوط أو ±g، يُحدَّد وفق لزوجة كل منتج ويُقاس على منتجكم | دقة اللوحة الاسمية تُقاس على الماء |
| بروتوكول الاختبار | تشغيل لمدة 30 دقيقة على منتجكم، وزن 30 عبوة متتالية، وتسليم النتائج | يكشف الانحراف وليس مجرد فحص عابر |
| طريقة التعبئة | حجمية أو مستوى أو تدفق كتلي — تُحدَّد صراحةً | تحدد مدى تأثير الرغوة واللزوجة عليكم |
| تغيير الصيغة | الوقت المقاس لأكثر صيغتين شيوعاً لديكم، بمشاركة المشغل الذي سيشغّل الآلة | توقيت المورّد يُنفَّذ بواسطة فني |
| نوع الفوهة | قطع الذيل، الشفط الرجعي، شوط الغمر — مع مخطط التوقيت | هنا يُحدَّد التقطير والرغوة |
| تشطيب السطح | قيمة Ra لأجزاء التلامس مع المنتج، ودرجة المادة وفق المنتج | دليل للتدقيق، ومقاومة الكلوريد |
| المرافق | استهلاك الهواء عند ضغط التشغيل، والمياه اللازمة للتنظيف CIP، والطاقة لكل محطة | تكون التعديلات اللاحقة مكلفة عندما يُكتشف هذا متأخرًا |
الحكم الذي يستحق أن تأخذه معك إلى قرار الشراء: اشترِ طريقة التعبئة التي تناسب أرقّ منتجاتك وأكثفها، لا تلك التي تناسب منتجك الأكثر مبيعًا. فالمنتج الأكثر مبيعًا هو الذي تعرف بالفعل كيفية تشغيله. أما الذي يوقف الخط في الثانية صباحًا فهو الآخر.
توفّر RonXin آلات التعبئة وخطوط تعبئة المشروبات المتكاملة، وستشغّل منتجك على آلة اختبار قبل تحديد مواصفات الخط — تكفي العينات والطاقة الإنتاجية المستهدفة للبدء.