


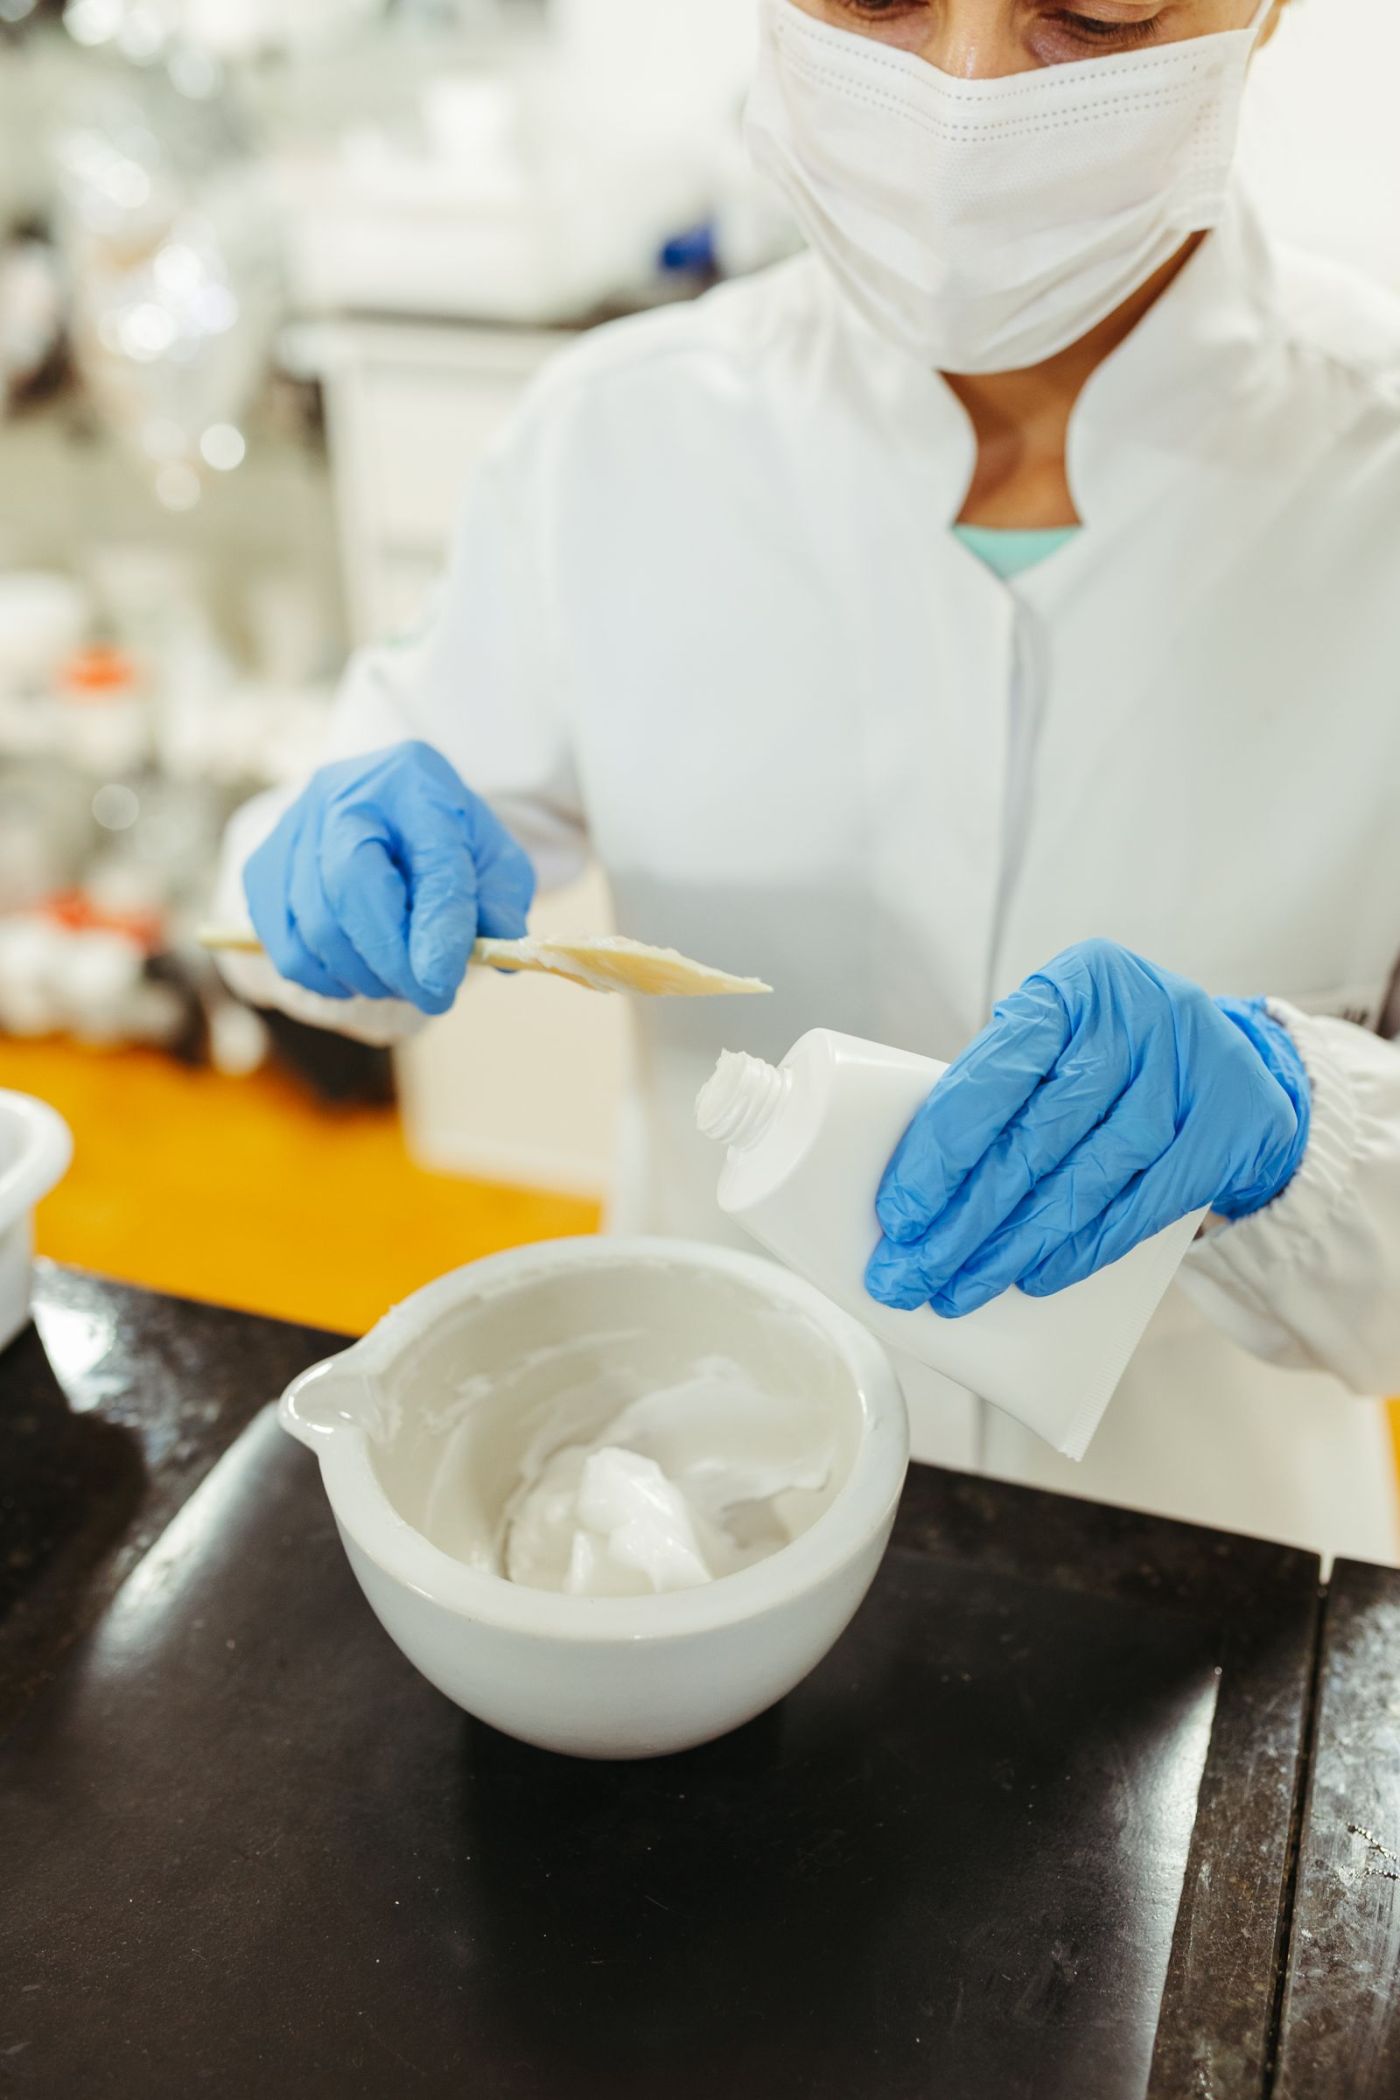
يرسل العميل صورًا لأنابيب تظهر بها تسريبات. والشكوى دائمًا هي نفسها: الإغلاق سيئ. لكن في معظم الحالات التي تستحق التحقيق، يكون الإغلاق سليمًا — فقد أغلقت آلة الختم بشكل صحيح على سطح ما كان ينبغي أن يصل إليه المنتج أصلًا. لقد نشأ العيب في محطة تقع قبل ذلك بمرحلتين، عند الفوهة، واستغرق أسبوعًا كاملًا ليصل إلى رف العميل.
تفشل المنتجات الكثيفة بطريقة مختلفة عن المنتجات الرقيقة. فبينما يُظهر السائل شديد الرقة مشكلاته فورًا على هيئة تعبئة ناقصة، تخفيها الكريمات: فهي تُعبأ بشكل صحيح، وتُغلق بشكل سيئ، ولا تتسرب إلا بعد أسبوع داخل كرتونة تحت الحمل. وعندها تكون الأدلة قد شُحنت بالفعل.
هناك ستة أمور تسبب هذا العيب، وواحد فقط منها هو آلة الختم.
اللزوجة تحدد المضخة، والمضخة تحدد كل ما عداها
قبل مناقشة الفوهات أو السدادات أو السرعة، يجب أن تتوافق طريقة التعبئة مع المنتج. هذا هو القرار الوحيد الذي يُتخذ غالبًا بشكل خاطئ، وعادةً ما يكون السبب هو شراء آلة تعبئة بمكبس متعددة الأغراض لتغطية "جميع منتجاتنا".
| المنتج | اللزوجة النموذجية | طريقة التعبئة | ما يحدث من خطأ عند عدم التوافق |
|---|---|---|---|
| التونرات، ماء ميسيلار، جل الكحول | 1–5 cP | الضغط الزمني، أو المستوى، أو مقياس التدفق | رغوة وتعبئة غير دقيقة؛ المضخات الحجمية تفرط في الجرعة |
| المستحضرات، الشامبو، غسول الجسم | 500–3,000 cP | مكبس حجمي أو مضخة تروس | تكوّن خيوط عند القطع، ووجود المنتج على عنق العبوة |
| الكريمات، المراهم، معجون الأسنان، الأقنعة | 10,000–100,000 cP | مضخة تجويف متدرج (لولبية)، قادوس مُسخَّن | جيوب هوائية، تكهّف، وانحراف الوزن مع تبريد القادوس |
لاحظ أن النطاقات تتداخل في الواقع الفعلي: فقد يكون «المستحضر اللوشن» بلزوجة 800 cP في الصيف و2,400 cP في قاعة تعبئة باردة. حدّد اللزوجة عند درجة حرارة التعبئة، لا اللزوجة المذكورة في الموجز التسويقي.
الهواء هو العيب الخفي
تحتجز الكريمات الكثيفة الهواء كما يحتفظ الإسفنج بالماء. فعمليات الخلط والنقل والضخ جميعها تُدخل الهواء في المنتج، وعلى عكس السوائل الرقيقة، لا يتحرر الهواء من الكريم من تلقاء نفسه. ويُحدث الهواء المحتجز ثلاث مشكلات في آنٍ واحد: فراغات ظاهرة عند كتف الأنبوب، وأنابيب أقل من الوزن المطلوب تجتاز فحص المستوى، — وبالنسبة للتركيبات المحتوية على مواد فعالة قابلة للأكسدة — عمر تخزين أقصر.
هناك تغييران يزيلان معظمها. أزل الهواء من الدفعة قبل التعبئة، واملأ من الأسفل إلى الأعلى أثناء سحب الفوهة، بحيث يرتفع سطح المنتج إلى الفوهة بدلاً من السقوط عبر الهواء. تساعد القادوس المدعوم بالتفريغ في المنتجات شديدة اللزوجة، لكنه ليس بديلاً عن إزالة الهواء: فهو يزيل الهواء من المضخة، وليس من الكريم.
التخيط والتقطير: مشكلة ميكانيكية بحل ميكانيكي
يشكّل المنتج عالي اللزوجة خيطاً بين الفوهة والعبوة في نهاية كل شوط. ينقطع الخيط ويسقط حيث يشاء — عادةً على منطقة الإغلاق أو عنق الزجاجة. إبطاء الآلة لا يساعد؛ فالخيط يتشكل رغم ذلك، وتصبح لديك إنتاجية أقل.
ثلاث آليات، تُستخدم معاً، تحل المشكلة:
- قطع الذيل. يقطع صمام إغلاق ميكانيكي عمود المنتج عند وجه الفوهة بدلاً من الاعتماد على انقطاع المنتج بشكل نظيف.
- الشفط الارتدادي. شوط عكسي قصير يسحب آخر بضعة ملليمترات إلى داخل الفوهة، تاركًا سطحًا نظيفًا.
- التعبئة من الأسفل إلى الأعلى مع حلقة مسح. في المنتجات شديدة اللزوجة، تمسح حلقة الفوهة أثناء ارتدادها.
التفصيل الضبطي المهم: التوقيت بين الإغلاق والشفط الارتدادي. إذا كان مبكرًا جدًا، يُضغط المنتج داخل الفوهة، فتتجاوز الجرعة التالية الحد المطلوب. وإذا كان متأخرًا جدًا، تكون قطرة قد تشكّلت بالفعل. هذه نافذة زمنية تتراوح بين 20 و40 مللي ثانية، ويجب ضبطها على منتجك، لا على الماء.
لحام الأنابيب: هواء ساخن، أو موجات فوق صوتية، أو الخيار الخاطئ
بالنسبة للأنابيب البلاستيكية والمصفحة، يتم اللحام عبر جدار الأنبوب، ما يعني أن أي بقايا من المنتج في منطقة اللحام تصبح جزءًا من الوصلة. لهذا السبب فإن الخط الذي يعبئ بشكل نظيف يلحم بشكل موثوق، ولهذا كثيرًا ما تعود شكاوى اللحام إلى الفوهة.
- اللحام بالهواء الساخن يسخّن السطح الداخلي حتى نقطة الانصهار قبل إغلاق الفكّين، فيلحم عبر طبقة رقيقة من المنتج. يناسب رقائق PE وABL/PBL وهو الخيار الأكثر تسامحًا مع الكريمات.
- اللحام بالموجات فوق الصوتية يولّد الحرارة داخل المادة نفسها. سريع ونظيف ولا يوجد انحراف في درجة حرارة مصدر الهواء — لكنه أقل تحملًا بكثير للتلوث في منطقة اللحام.
كلا الطريقتين تتطلبان تسجيل المعاملات الثلاثة نفسها: درجة الحرارة أو السعة، وضغط الفكّين، وزمن الثبات. آلة لحام بمفتاح درجة حرارة فقط دون تحكم في زمن الثبات هي آلة ستعيد التحقق من صلاحيتها كل موسم.
عزم شد الغطاء مواصفة فنية، لا إحساس يدوي
بالنسبة للأغطية اللولبية وأغطية المضخات، يحدد عزم الشد حالتَي فشل متعاكستين. فالعزم المفرط يمنع المستهلك من فتح المضخة دون إتلافها؛ والعزم غير الكافي يجعل الغطاء يتراخى أثناء النقل ويصل الكرتون مبللًا.
معظم أغطية اللولبة التجميلية تُغلق بعزم يتراوح بين 8 و18 بوصة-رطل حسب القطر والمادة، ويجب أن تُستمد هذه القيمة من اختبار نقل而非 من معصم الفني. اختبر وفق بروتوكول معتمد — ISTA 3A هو المرجع المعتاد للسلع الاستهلاكية الموزعة بالطرود — واضبط نافذة عزم آلة التغطية بناءً على النتيجة، مع رفض للأغطية الخارجة عن النافذة على غرار آلية فحص الوزن.
التنظيف تكلفة إنتاجية وليس عبئاً روتينياً
في خط مستحضرات التجميل، يُخصص 10–15% من الوقت المتاح للتنظيف والتغيير. هذا الرقم تحدده هندسة التصميم، لا انضباط المشغل.
- أجزاء تلامس من الفولاذ 316L مصقولة بمرآة. ليس لمقاومة التآكل في معظم الحالات — بل لأن المنتج ينزلق عن سطح بخشونة Ra ≤ 0.4 µm بينما يلتصق بسطح مشغّل آلياً.
- لا فجوات في القادوس وجسم المضخة. كل فراغ يحتجز المنتج، وفي كريم يحتوي على مكونات فعالة عالية القيمة، تكون البقايا في الفجوات خسارة مادية مباشرة في كل دورة تنظيف.
التحقق من الملصقات والكراتين يُغلق الحلقة
تضع ISO 22716 ضبط الملصقات ضمن نظام الجودة، والتعبير العملي عن ذلك هو الرؤية المدمجة في الخط. وما ينبغي لخط مستحضرات التجميل التحقق منه في كل وحدة:
- وجود الملصق وموضعه — يمكن تحقيق ±0.5 mm على آلة لصق الملصقات الالتفافية مع كاميرا لكل رأس.
- وضوح الطباعة وقابلية قراءة الباركود، مع تقييمها بالدرجات لا مجرد اكتشافها.
- تطابق رمز الدفعة وتاريخ الانتهاء مع سجل الدفعة الخاص بتلك التشغيلة.
- عدد الكراتين ووجود النشرة الداخلية، يُفحصان قبل إغلاق الصندوق.
ما يجب تحديده قبل التوقيع
| البند | ما يجب تحديده بدقة |
|---|---|
| نطاق اللزوجة | أدنى وأعلى قيمة عند درجة حرارة التعبئة، لكل منتج، بوحدة cP |
| نوع المضخة | محدد بالاسم، مع سبب ملاءمته لأكثف منتجاتك |
| الفوهة | قطع الذيل مع الشفط العكسي، مع مخطط التوقيت المرفق |
| اختبار الدقة | وزن 30 أنبوبًا أو زجاجة متتالية بمنتجك، مع بيان الانحراف |
| الإحكام | الطريقة، ونطاق المعاملات، ونتيجة اختبار قوة الإحكام على أنبوبك |
| عزم الربط | النطاق المستهدف، وتحكم حلقة مغلقة من عدمه، وطريقة الرفض |
| التنظيف | زمن التفكيك، وفقد الماء والمنتج لكل دورة، والتوافق مع CIP |
| التغيير | الزمن المقاس بين أكثر صيغتين شيوعًا لديك |
الحكم الذي يستحق الاحتفاظ به: في خط مستحضرات التجميل، قارن بين المورّدين على أساس الفاقد من المنتج ووقت التنظيف قبل أن تقارنهم على أساس السرعة. فالسرعة هي الرقم المطبوع في الكتيّب، أما الفاقد وتوقف الإنتاج فهما الرقمان اللذان ستجدهما في حساباتك في نهاية العام.
توفّر RonXin معدات التعبئة والإغلاق ولصق الملصقات لإنتاج المواد الكيميائية اليومية ومستحضرات التجميل، وتختبر المنتجات اللزجة على الماكينة الفعلية قبل تحديد مواصفات الخط.